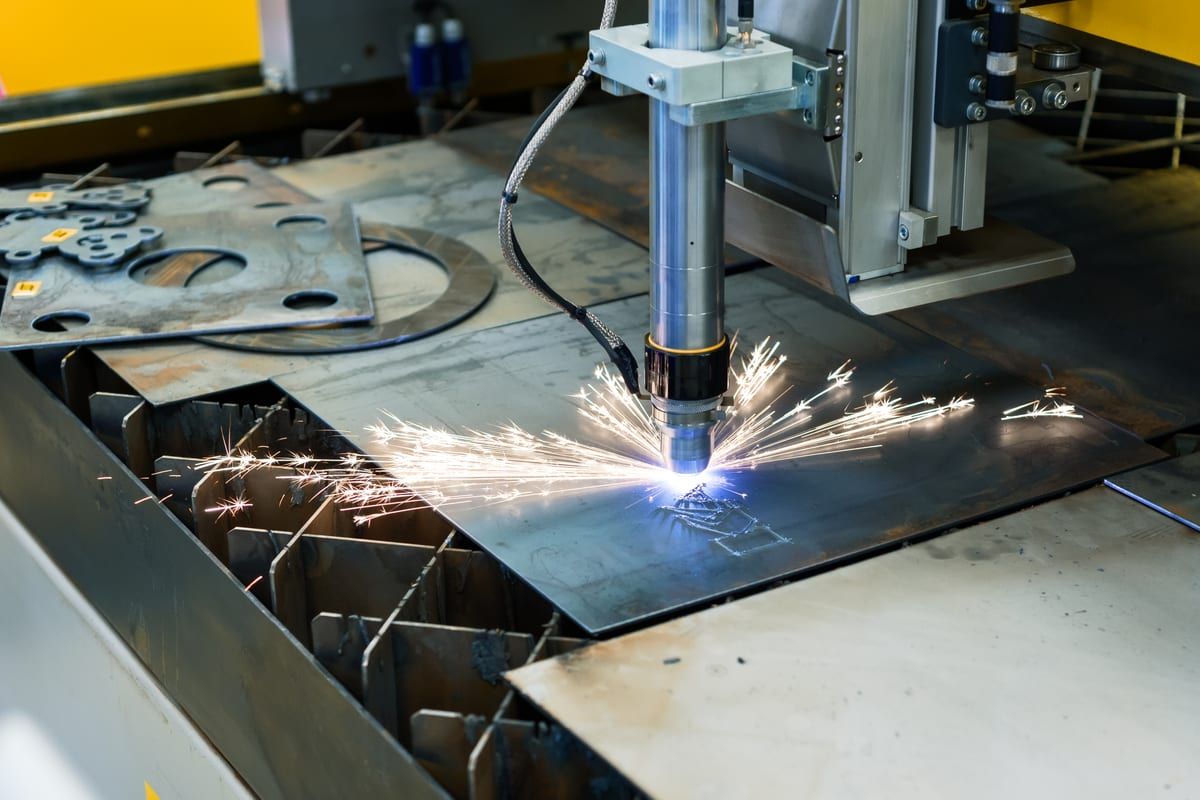
Láser, plasma, oxicorte y chorro de agua cortan metal de formas muy distintas, y ninguna tecnología gana en todos los criterios. Esta guía las ordena por material, espesor, zona afectada térmicamente, acabado, ancho de corte y coste, con los datos de TWI, el centro tecnológico británico, y con los de fabricantes atribuidos a su fuente. Lasindar trata la compra de máquinas de corte por láser de fibra y por chorro de agua para metal; el plasma y el oxicorte se explican para situar la decisión.
Tipos de corte industrial para metal: cómo corta cada tecnología
TWI repasa como principales procesos de corte estos cuatro. Tres son térmicos, porque funden o queman el metal, y uno corta en frío:
- Láser de fibra. La fuente genera el haz dentro de una fibra óptica y el cabezal lo concentra en un punto muy pequeño de la chapa. El metal se funde y el gas de asistencia lo expulsa de la ranura. Según TWI, el punto de la fibra es mucho más pequeño que el del láser CO2, lo que la hace ideal para metales reflectantes.
- Plasma. Un arco eléctrico salta entre un electrodo y la pieza y convierte un gas en un chorro ionizado que funde el metal y lo expulsa (TWI). Por eso la pieza tiene que conducir la electricidad.
- Oxicorte. Una llama de gas combustible y oxígeno calienta el acero hasta su temperatura de ignición; después, un chorro de oxígeno lo oxida y expulsa el óxido y la escoria de la ranura, según la explicación de TWI.
- Chorro de agua con abrasivo. Agua a ultra alta presión, mezclada con abrasivo, erosiona el material sin aportarle calor (TWI).
Corte láser vs plasma, oxicorte y chorro de agua: tabla por criterios
| Criterio | Láser de fibra | Plasma | Oxicorte | Chorro de agua con abrasivo |
|---|---|---|---|---|
| Materiales | Metales; ideal en los reflectantes (aluminio, latón, cobre) | Amplia gama, incluidos inoxidable y aluminio | Sobre todo aceros suaves y de baja aleación; menos adecuado en inoxidable y aluminio | Amplia gama de metales y de no metales |
| Espesor | Mejor por debajo de 20 mm según TWI; un fabricante declara hoy 40 mm de acero con 24 kW (60 con opción para chapa gruesa) | Normalmente hasta 50 mm con plasma de aire | Secciones gruesas | TWI no da cifra; un fabricante de máquinas de agua declara hasta 610 mm en desbaste |
| Zona afectada térmicamente | Pequeña | Estrecha | Ancha | No hay calor |
| Acabado | El borde no necesita repasado | Borde de alta calidad con el plasma de alta tolerancia (HTPAC) | La calidad depende de los parámetros, de la boquilla y del estado de la chapa | Distorsión mínima |
| Ancho de corte | Extremadamente estrecho: 0,1 mm | Sin dato | Sin dato | Grande |
| Inversión | Alta | TWI no la califica | Baja | Alta |
| Coste de operación | Mantenimiento alto | Consumibles (electrodo y boquilla); bajo coste cortando con aire | Bajo coste de consumibles | Abrasivo, que no se recicla |
| Otros | Apantallamiento del haz | Ruido en espesores grandes; humos y deslumbramiento al cortar en aire | No necesita electricidad; uso manual o mecanizado | Ruido y contención del agua |
Fuente: TWI, ventajas y desventajas de los principales procesos de corte y su ficha sobre el corte por láser (páginas sin fecha, consultadas en octubre de 2026). Espesores del láser y del chorro de agua: fichas de fabricantes consultadas en las mismas fechas.
Tres cautelas al leer la tabla:
- El tope del láser está desfasado. Las fichas actuales de fibra superan los 20 mm de TWI; las cifras están en el apartado del láser.
- Las casillas sin dato son huecos de la fuente, y aquí no se rellenan.
- No es un ranking. Cada tecnología gana en unos criterios y pierde en otros. Lo que pesa es tu material, tu espesor y si el calor afecta a la pieza.
Para el acabado también hay una referencia normativa. La UNE-EN ISO 9013:2017 clasifica la calidad de los cortes térmicos: la del oxicorte de 3 a 300 mm de espesor, la del plasma de 0,5 a 150 mm y la del láser de 0,5 a 32 mm. Son los espesores que cubre la norma, no lo que corta cada máquina. Para el chorro de agua no existe una norma UNE o ISO equivalente, y la calidad se acuerda con el fabricante.
Láser vs plasma: qué metales corta el plasma y sus desventajas
Según TWI, el plasma corta una gama muy amplia de aleaciones que conducen la electricidad: aceros al carbono e inoxidables, aluminio, aleaciones de níquel y titanio. Su tabla de ventajas añade una zona afectada térmicamente estrecha, un coste de consumibles bajo cuando corta con aire y un borde de alta calidad en la variante de alta tolerancia (HTPAC, por sus siglas en inglés).
Las desventajas que cita TWI son cuatro:
- El plasma de aire suele llegar a 50 mm de chapa.
- Hace ruido al cortar espesores grandes.
- Cuando corta en aire, produce humos y deslumbramiento del arco.
- Gasta consumibles: el electrodo y la boquilla.
Frente al plasma, TWI da al láser un ancho de corte de 0,1 mm y una zona afectada pequeña; del plasma no publica el ancho de corte. En el coste conviene separar las fuentes. TWI no califica la inversión del plasma en su tabla. Un fabricante de máquinas de chorro de agua lo llama la opción menos cara entre las que analiza y sostiene que su zona afectada por el calor pide una segunda operación. Son afirmaciones de parte, y la segunda no coincide con la zona «estrecha» que describe TWI.
Lasindar no trata máquinas de plasma: esta guía te sirve para situarlo.
Desventajas del corte por láser y espesor que corta hoy
TWI resume las ventajas del láser en un ancho de corte extremadamente estrecho (0,1 mm), una distorsión mínima, una zona afectada pequeña, velocidades de corte muy altas y un borde que no necesita repasado. Sus desventajas son una inversión y un mantenimiento altos, un rendimiento mejor por debajo de 20 mm y la necesidad de apantallar el haz. En una máquina de corte de chapa, ese apantallamiento es la cabina cerrada que confina el haz; la guía de marcado CE y seguridad explica qué exige la normativa.
El tope de 20 mm ya no describe la fibra. En la ficha técnica de un fabricante europeo (consultada en octubre de 2026), el espesor máximo en acero de construcción es de 25 mm con 6 kW (32 con el paquete para chapa gruesa), de 30 mm con 12 kW (50) y de 40 mm con 24 kW (60). Son máximos de catálogo, que dependen del gas de asistencia, de la calidad de corte y de las opciones. La guía qué potencia de láser necesitas para cortar metal lo ordena por material.
El borde también depende del gas. Según la documentación técnica del mismo fabricante, con oxígeno queda oxidado y con nitrógeno, sin óxido ni rebaba; lo explica la guía del gas de asistencia. La visión de conjunto de la máquina está en la página de la máquina de corte láser para metal.
Oxicorte: acero grueso con poca inversión
TWI atribuye al oxicorte una inversión baja, un coste de consumibles bajo y la capacidad de cortar secciones gruesas. Sus límites, según la misma fuente: sirve sobre todo para aceros suaves y de baja aleación, es menos adecuado para el inoxidable y el aluminio, deja una zona afectada térmicamente ancha y su calidad depende de los parámetros, de la boquilla y del estado de la superficie de la chapa.
La UNE-EN ISO 9013:2017 cubre la calidad del oxicorte de 3 a 300 mm de espesor, el rango más amplio de los tres procesos térmicos que trata la norma. Como el plasma, no es una tecnología que trate Lasindar.
Cortar acero con agua: el chorro de agua con abrasivo
Sí se puede cortar acero con agua, si el chorro lleva abrasivo. TWI destaca que no se genera calor, que la distorsión es mínima y que corta una amplia gama de metales y de no metales. Un fabricante de máquinas de agua declara cortes de desbaste de hasta 24 pulgadas, unos 610 mm; es un máximo de parte interesada, no un espesor de producción.
Encaja con piezas que el calor estropea, con materiales no metálicos y, según el fabricante citado, con espesores grandes. La página de la máquina de corte por chorro de agua explica bomba, presión, abrasivo e instalación, y la guía de tipos de máquinas de corte por chorro de agua repasa cada configuración.
Qué tecnología de corte industrial elegir para tu planta
La elección sale de tres preguntas: qué material cortas, con qué espesor y si el calor afecta a la pieza. Con los datos de TWI:
- Si el calor no puede tocar la pieza o cortas no metales, el chorro de agua es la única de las cuatro tecnologías que no genera calor.
- Si cortas metales reflectantes (aluminio, latón, cobre) o necesitas un corte muy estrecho, la fibra es la que TWI describe como ideal para los reflectantes, con un ancho de corte de 0,1 mm.
- Si cortas acero suave grueso y la inversión manda, el oxicorte es el proceso que TWI asocia a una inversión baja y a secciones gruesas.
- Si cortas aleaciones conductoras de hasta unos 50 mm, el plasma de aire llega normalmente a ese espesor según TWI, que le atribuye un coste de consumibles bajo cuando corta con aire.
Un escenario tipo, como ejemplo: una calderería que corta chapa fina y media con láser de fibra estudia una máquina de chorro de agua para piezas gruesas y para materiales que no admiten calor.
Si dudas entre láser y chorro de agua, dilo en la solicitud. Describe tu proyecto y tu solicitud llega a un fabricante o distribuidor especializado con servicio técnico en España, que lo valora con tus materiales y espesores y prepara el presupuesto de tu máquina. Sin coste y sin compromiso.
Lasindar.es conecta empresas industriales que quieren comprar una máquina de corte por láser de fibra o por chorro de agua con fabricantes y distribuidores especializados con servicio técnico en España. No fabrica, vende, instala ni mantiene máquinas: traslada tu solicitud a una empresa especializada, que es quien estudia tu caso y prepara el presupuesto según los materiales, espesores y volumen que cortas. Este contenido es divulgativo y no sustituye el asesoramiento técnico del fabricante.